
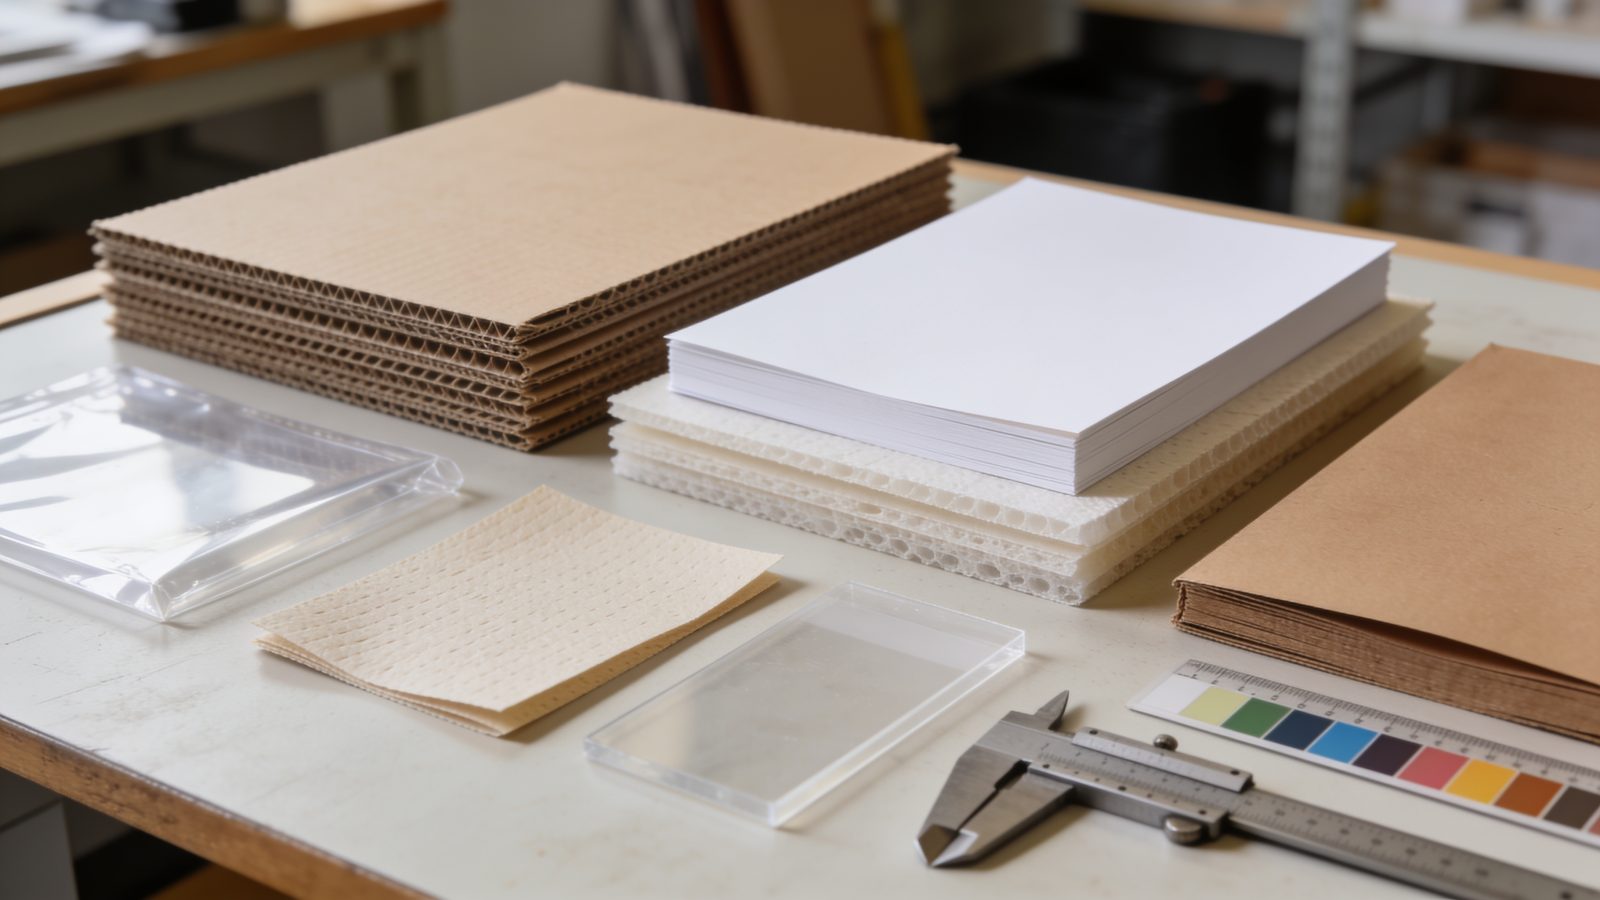
包装材质的选择,本质上是在保护性能、印刷表现、成本结构和环保合规之间找平衡点。它之所以是决定成本与品质的第一道关口,是因为材质一旦定下来,后面的结构设计、印刷工艺、后道加工、运输仓储乃至退货率,都被限定在一个区间里。材质选错,后期再怎么优化工艺,也只能在错误的方向上做微调。对多数企业而言,合理的做法不是追求"最好的材料",而是先明确产品重量、运输半径、货架周期、印刷要求与预算上限,再倒推材质方案。开元官网在长期服务客户的过程中反复验证一个结论:选材阶段多花三天做参数比对和打样验证,往往能省下量产阶段三周以上的返工成本。
包装材质为什么是决定成本与品质的第一道关口
很多企业在做包装时习惯先看设计稿,再让供应商报价,最后在几个报价里挑一个便宜的。这个顺序恰恰把因果关系弄反了。包装成本的大头在材质,而材质直接决定了三件事:单位成本、良品率、以及产品在流通过程中的损耗率。
先看单位成本。以常见的折叠纸盒为例,同样尺寸的盒子,用 350g 白卡纸和用 250g 白卡纸裱 E 楞瓦楞,材料单价、模切难度、糊盒效率都不同。前者印刷适性好、挺度高,适合化妆品和礼盒;后者抗压和缓冲更好,适合电商直发。如果产品本身是轻小件、走快递,却选了高克重白卡,材料费上去了,抗压却没提升多少,等于把钱花在了不需要的地方。
再看良品率。材质的平整度、含水率、厚度公差,会直接影响印刷套准和模切精度。纸张含水率不稳定,印刷后容易起拱、变形,模切时定位偏移,废品率上升。塑料片材如果厚度公差大,吸塑成型后壁厚不均,装配时卡扣对不上。这些问题的根源都在材质,而不是机器。
最后是流通损耗。包装的第一功能是保护产品。材质强度不足,堆码时压塌、运输中破损,带来的退货和客诉成本,往往远超当初省下的那点材料差价。尤其是电商渠道,包裹要经历多次分拣和抛掷,纸箱的抗压强度和耐破度必须留足余量。
从这个角度看,材质选择不是采购环节的一个动作,而是产品定义的一部分。它决定了包装的成本底线和品质上限,也决定了后续工艺有没有发挥空间。开元国际在给客户做方案时,通常会把材质决策放在结构设计之前,先锁定两到三个候选材质组合,再进入打样。
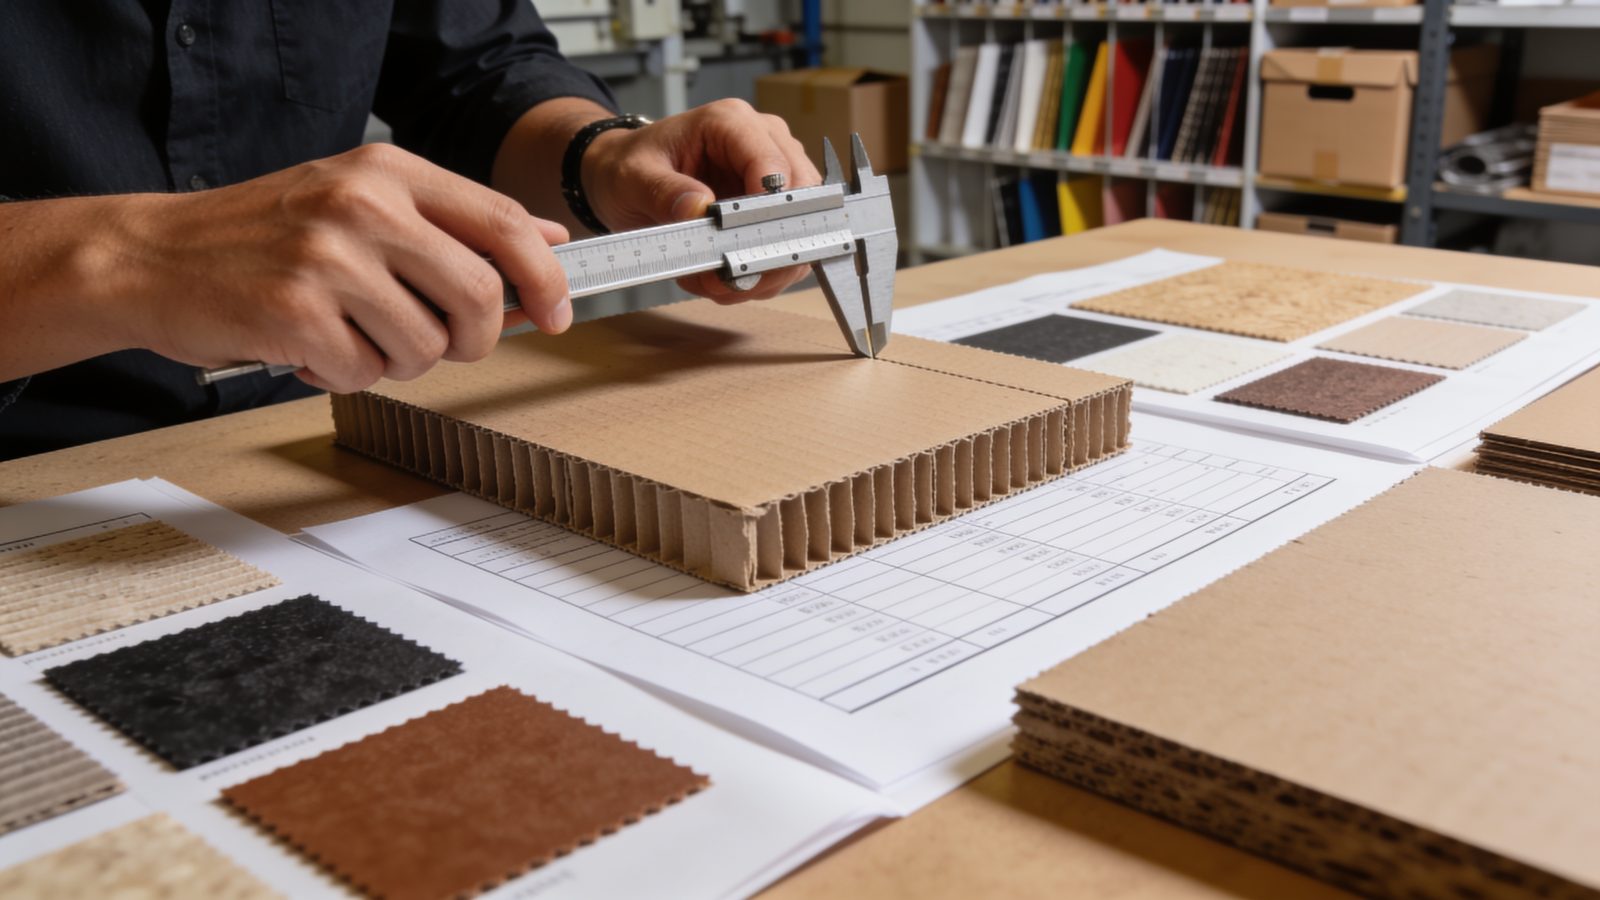
常见包装材质分类与核心性能参数对比
包装材质大致可以分成纸类、塑料类、复合材料、金属、玻璃和环保材料几大族。每一族内部又有细分,性能差异很大。下面这张表把常见材质的核心参数做了横向对比,方便在选型时快速定位。
材质类别典型代表主要优势主要局限常见应用 纸类瓦楞纸、白卡纸、牛皮纸、灰板成本可控、印刷适性好、可回收、挺度可调防潮性差、抗压受含水率影响大外箱、彩盒、礼盒、手提袋 塑料类PET、PP、PE、PS透明性好、耐化学性、成型灵活、防水回收体系不完善、部分材质易刮花吸塑内托、瓶罐、软包装、标签 复合材料铝塑复合、纸塑复合阻隔性强、保质期长、综合性能好分离回收难、成本偏高食品软包、药品包装、液体包装 环保材料可降解塑料、再生纸、再生塑料符合环保趋势、部分可堆肥价格波动大、性能一致性需验证日化、食品、电商包装需要说明的是,参数对比不能只看单一指标。比如抗压强度,瓦楞纸的边压强度和纸箱抗压有换算关系,但实际抗压还受箱型、开孔、堆码方式影响;塑料的拉伸强度高,不代表抗冲击就好。选型时要看"性能组合"是否匹配使用场景,而不是某一项参数越高越好。
另外,同一类材质内部的差异往往比类与类之间还大。以瓦楞纸为例,A 楞、B 楞、C 楞、E 楞、F 楞的楞高和楞数不同,缓冲性和平面抗压性差别明显。白卡纸有单面涂布和双面涂布之分,印刷色彩还原效果不同。PET 有普通级和耐高温级,能不能用于热灌装,要看具体牌号。这些细节在选型阶段必须问清楚,不能只写"瓦楞纸"或"PET"就下单。
纸类材质:瓦楞纸、白卡纸、牛皮纸的适用边界
瓦楞纸:运输包装的主力
瓦楞纸的核心价值是抗压和缓冲,适合做外箱、电商包装、重型产品的运输保护。选瓦楞纸主要看三层或五层、楞型、克重和配纸。三层纸板适合轻小件和短途运输,五层纸板适合较重产品和长途物流。楞型方面,A 楞缓冲好,适合易碎品;B 楞平面抗压好,适合印刷要求较高的箱子;E 楞薄而平整,常用于小家电和化妆品外箱,兼顾美观和保护。
瓦楞纸的边界在于防潮。南方梅雨季或冷链环境,纸箱吸潮后抗压会明显下降。这种情况下需要做防潮处理,比如覆膜、涂防水光油,或者改用防潮纸板。但处理会增加成本,也会影响回收,要权衡。
白卡纸:彩盒和礼盒的主力
白卡纸的优势是挺度高、表面平整、印刷色彩还原好,适合做彩盒、化妆品盒、药品盒、礼品盒。常见克重从 250g 到 400g,克重越高挺度越好,但对模切和糊盒的要求也更高。白卡纸做礼盒时,常与灰板裱合,外层白卡负责印刷表现,内层灰板负责厚度和挺度。
白卡纸的边界在于防潮和抗压。它不适合做需要长距离运输的外箱,也不适合潮湿环境。另外,白卡纸的表面涂层对后道工艺有影响,烫金、击凸、UV 的效果会因纸面涂层不同而有差异,打样时要一并验证。
牛皮纸:质感与环保感的平衡
牛皮纸分原生和再生,颜色从浅黄到深棕不等。它的优势是质感自然、有环保观感、成本相对可控,适合做手提袋、食品包装、文创产品和电商包装。牛皮纸的强度与纤维长度有关,原生牛皮纸强度通常优于再生牛皮纸,但价格也更高。
牛皮纸的边界在于印刷表现。它表面粗糙、吸墨性强,精细图案和渐变色印出来容易发虚,适合做单色或专色印刷、大面积色块和简约设计。如果设计稿是复杂彩色图案,用牛皮纸往往达不到预期,需要改设计或换材质。
三种纸材的选择逻辑可以概括为:需要抗压和缓冲,选瓦楞纸;需要印刷表现和挺度,选白卡纸;需要质感和环保观感,选牛皮纸。实际项目中经常组合使用,比如白卡裱瓦楞做彩箱,兼顾外观和抗压。
塑料与复合材料:PET、PP、铝塑复合的应用场景
PET:透明与强度的结合
PET 的透明度高、强度好、耐化学性不错,是吸塑内托、透明窗口、瓶罐的常用材质。吸塑内托用 PET 能清楚展示产品,同时提供定位和缓冲。PET 瓶广泛用于饮料和日化,因为它的阻隔性和耐压性比较均衡。需要注意的是,PET 分普通级和耐高温级,热灌装或需要高温杀菌的场景,必须选耐高温牌号,否则会变形。
PET 的局限是加工温度窗口较窄,吸塑成型时温度控制不好容易发白或厚度不均。另外,PET 表面容易刮花,做透明窗口时要注意运输过程中的摩擦。
PP:耐热与柔韧的代表
PP 的耐热性优于 PET,柔韧性好,常用于餐盒、瓶盖、软包装膜和标签。PP 的密度低,同样体积下重量更轻,对控制物流成本有帮助。PP 的透明度不如 PET,但可以通过共聚或增透改性改善。PP 的另一个优势是耐疲劳性好,做活动铰链(比如翻盖盒)不容易断裂。
PP 的局限是印刷前需要做电晕或火焰处理,否则油墨附着力不够,容易掉色。这一点在选材时就要和供应商确认,避免印刷后才发现附着力问题。
铝塑复合:阻隔性的天花板
铝塑复合材料的核心优势是阻隔性强,能有效隔水、隔氧、避光,适合食品、药品、咖啡、奶粉等对保质期要求高的产品。铝箔层提供阻隔,塑料层提供热封和机械强度,纸层提供挺度和印刷面。三层或多层复合后,综合性能远优于单一材质。
铝塑复合的局限是回收难。多层材料难以分离,回收价值低,在环保要求严格的地区可能面临合规压力。另外,复合材料的成本较高,小批量定制的起订量也偏高,适合有稳定销量的产品。
塑料和复合材料的选择,关键是看阻隔需求、耐温需求和展示需求。需要透明展示,选 PET 或 PP;需要长保质期和高阻隔,选铝塑复合;需要轻量化和耐热,选 PP。同时要提前考虑环保合规和回收路径,避免产品上市后被动调整。
环保材料怎么选:可降解、再生料与减量化设计
环保材料不是单一选项,而是一组策略。常见路径有三条:可降解材料、再生料、减量化设计。三者可以叠加使用,但每条路径都有适用条件和代价。
可降解材料
可降解材料包括生物基可降解塑料(如 PLA、PBAT、PHA)和纸基材料。它们的优势是废弃后在一定条件下可降解,符合部分环保政策要求。但要注意,可降解需要特定的堆肥条件,普通填埋或自然环境中降解速度并不理想。选型时要问清楚:材料在什么条件下可降解、降解周期多长、是否有相应的检测报告。另外,可降解材料的耐热性和阻隔性通常不如传统塑料,用于食品包装时要验证保质期。
再生料
再生纸和再生塑料是更现实的环保路径。再生纸在瓦楞纸、牛皮纸、灰板中应用成熟,成本可控,回收体系也相对完善。再生塑料在日化和工业包装中应用较多,但用于食品接触时要确认是否符合食品接触材料要求。再生料的性能一致性不如原生料,批次间可能有色差和强度波动,选型时要留出公差,并通过打样验证印刷和成型效果。
减量化设计
减量化往往是最有效、成本最低的环保策略。具体做法包括:降低纸板克重但通过结构设计补足强度;减少包装层数;去除不必要的内托和隔板;缩小包装体积以提高装载率;用一体成型结构替代多件组合。减量化不仅能减少材料用量,还能降低运输成本和仓储占用。开元网站的建议是,环保方案先从减量化入手,再考虑换材料,因为减量化的投入产出比通常更高。
环保材料的选择还要考虑合规和沟通。不同市场对可降解、可回收、再生含量的标识要求不同,宣传用语也有规范。选材阶段就要把标签和宣传口径一并规划,避免上市后出现合规问题。
不同行业的材质选用逻辑:食品、电子、日化、礼品
食品行业
食品包装的第一要求是安全合规,其次是阻隔和保质。直接接触食品的材料必须符合食品接触材料要求,油墨、胶水也要考虑迁移风险。需要长保质期的产品,优先考虑铝塑复合或高阻隔膜;短保质期或现制食品,可以用 PP、PET 或纸基材料。食品包装还要考虑耐温,比如需要微波加热的餐盒要选耐高温 PP。另外,食品包装的密封性很关键,材质的热封性能要一并验证。
电子行业
电子产品的包装重点是防静电、缓冲和精密定位。内托常用 PET、PS 或 EVA 吸塑,需要防静电的场景要用防静电材料。外箱用瓦楞纸,抗压和耐破要留足余量。电子产品对印刷要求通常不高,但对尺寸精度要求高,吸塑内托的公差要和产品配合好。另外,电子产品包装要考虑开箱体验,很多品牌会在内托结构和纸张质感上做文章。
日化行业
日化包装强调货架表现和成本控制。彩盒常用白卡纸,瓶罐常用 PET、PP 或 HDPE。日化产品对印刷色彩要求高,白卡纸的涂布质量直接影响效果。环保方面,日化行业对再生料和减量化的接受度较高,很多品牌已经在用再生纸盒和轻量化瓶体。需要注意的是,日化产品常含酒精或香精,包装材料的耐化学性要验证,避免渗漏或变形。
礼品行业
礼品包装的核心是质感和仪式感。常用白卡裱灰板做硬盒,配合烫金、击凸、UV 等工艺。内衬常用 EVA、海绵或纸质内托,兼顾保护和展示。礼品包装对材质的手感要求高,纸张的挺度、表面纹理、开合手感都会影响体验。礼品包装也要考虑运输保护,硬盒外面通常还要加一层瓦楞外箱或纸套。
四个行业的选材逻辑可以总结为:食品看合规和阻隔,电子看防静电和精度,日化看货架表现和成本,礼品看质感和工艺空间。跨行业套用材质方案往往出问题,因为使用场景和合规要求不同。
材质成本核算与打样验证的实操步骤
材质成本不能只看材料单价,要算综合成本。下面是一套可执行的核算和验证步骤。
- 明确需求参数。列出产品重量、尺寸、运输方式、堆码层数、货架周期、印刷要求、环保要求。这些参数是选材的输入,缺一项就可能导致方案偏差。
- 锁定候选材质组合。每个需求至少准备两个方案,比如"白卡裱瓦楞"和"高强瓦楞直接印刷",便于对比。
- 核算材料用量。按展开面积或重量计算单件材料用量,考虑模切排布和边角料损耗。损耗率要按实际排版算,不能拍脑袋。
- 核算加工成本。包括印刷、模切、糊盒、表面处理、组装。不同材质对加工效率有影响,比如高克重纸板糊盒速度慢,成本要相应上调。
- 核算流通成本。包括仓储占用、运输体积、破损率。轻量化材质可能材料费低,但抗压不足导致破损率上升,综合成本反而更高。
- 核算合规成本。环保材料可能涉及检测、认证、标识费用,要提前计入。
- 打样验证。打样要覆盖三个层面:外观样验证印刷和工艺效果;结构样验证成型、装配和开合;运输样验证抗压和缓冲。三个层面都通过,才能进入量产。
- 小批量试产。量产前做小批量试产,验证材质批次一致性和生产线适配性,记录不良率。
打样验证有几个容易忽略的点。第一,打样用的材质要和量产一致,不能用供应商的库存样替代。第二,运输样要做真实的堆码和跌落测试,不能只看外观。第三,印刷样要在标准光源下比对,避免色差争议。第四,打样记录要留存,包括材质牌号、克重、批次、工艺参数,方便量产追溯。
成本核算的常见错误是只比单价。两个方案单价差百分之几,但一个良品率高、破损率低,综合成本可能反过来。开元官网建议用"单件综合成本"作为决策依据,把材料、加工、流通、合规四块加总,再做比较。
选材常见误区与供应商沟通清单
常见误区
- 只看单价不看综合成本。低价材质可能导致良品率下降和破损率上升,综合成本更高。
- 盲目追求高克重。克重高不等于强度够,结构设计和楞型配合同样重要。
- 把环保等同于可降解。减量化和再生料往往更现实,可降解材料有适用条件。
- 忽略印刷适性。牛皮纸印精细图案、再生纸印大面积浅色,都容易出问题。
- 打样和量产材质不一致。打样用进口纸、量产用国产纸,效果差异大。
- 不考虑批次波动。再生料和部分塑料批次间有色差和强度波动,要留公差。
- 环保宣传先于合规验证。标识和宣传用语要先确认合规,再对外发布。
供应商沟通清单
和供应商沟通材质时,把下面这些问题问清楚,能避免大部分后期纠纷。
- 材质的具体牌号、克重、厚度、批次范围是什么?
- 关键性能参数有没有检测报告?比如边压强度、耐破度、拉伸强度、阻隔性。
- 批次间的公差范围是多少?色差和强度波动如何控制?
- 印刷和後道工艺的适配性如何?是否需要预处理?
- 最小起订量、交期、备货周期是多少?
- 环保合规方面有哪些文件和标识要求?
- 打样费用和打样周期怎么算?打样材质是否与量产一致?
- 出现质量问题时,责任划分和补货流程是什么?
把这些信息落在书面记录里,比口头确认可靠。材质选择说到底是一个用参数和验证说话的过程,而不是凭感觉拍板。开元国际在项目实践中发现,凡是选材阶段把参数、打样、成本核算做扎实的项目,量产阶段的返工和客诉都明显更少。包装的品质和成本,从选材那一刻就已经定下了大半。